


Шестисторонний сверлильно-присадочный центр PТ6.8-1325
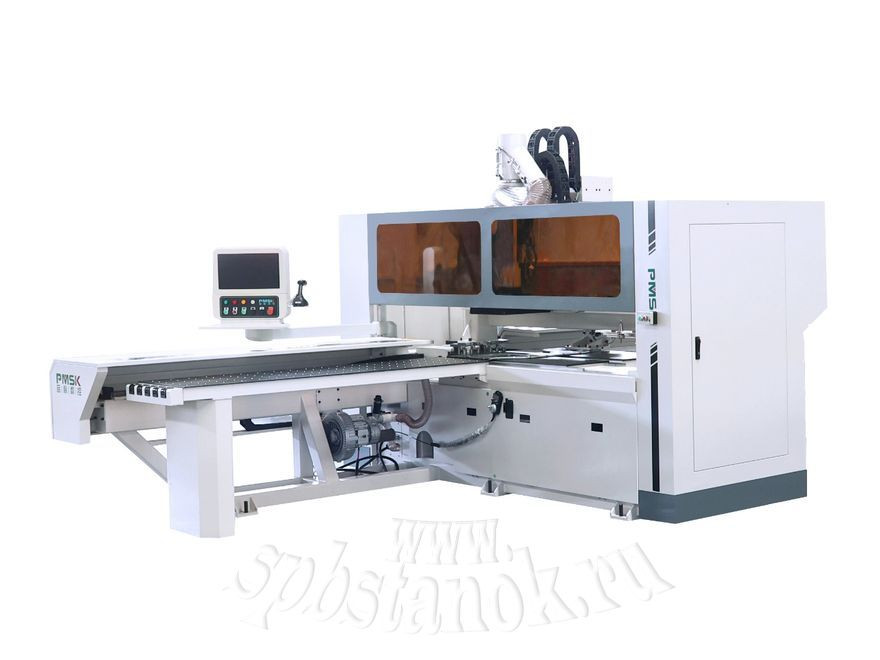
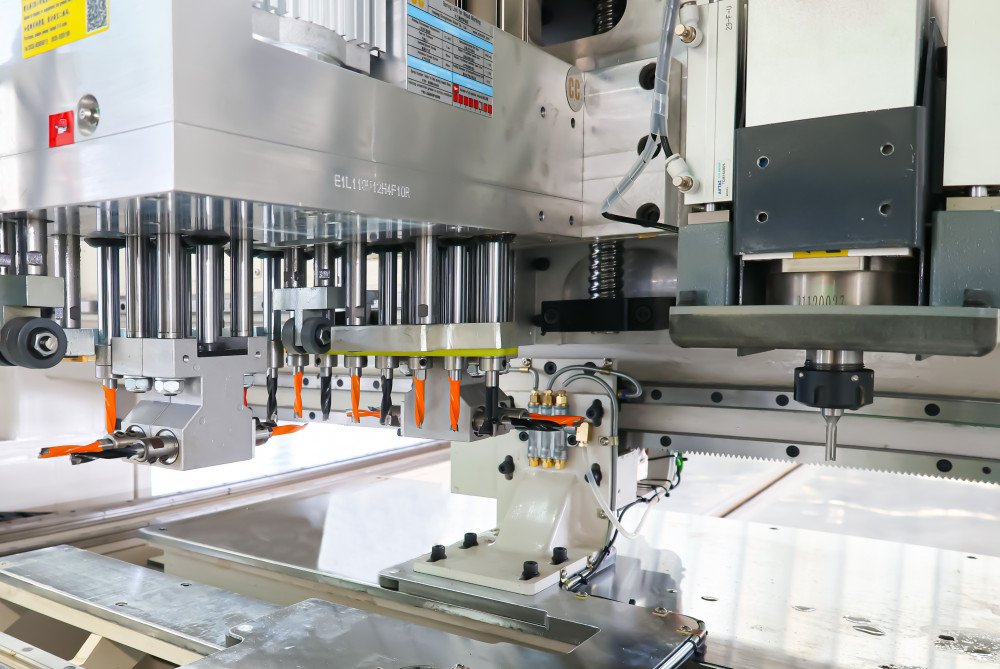
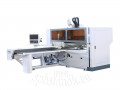
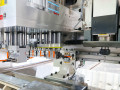
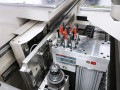

Основное назначение - сверление отверстий и фрезерование пазов любой сложности в деталях мебели. С его помощью можно с высокой точностью и на высокой скорости обрабатывать детали с 6-ти сторон, либо обрабатывать 2 детали за 1 цикл. При этом возможны такие операции, как фрезеровка пазов, обработка обычных панелей и панелей нестандартной формы.
Работа с ним проста и удобна, подходит для производств где необходима гибкость и высокая производительность
ХАРАКТЕРИСТИКИ ОБРАБАТЫВАЮЩИХ АГРЕГАТОВ
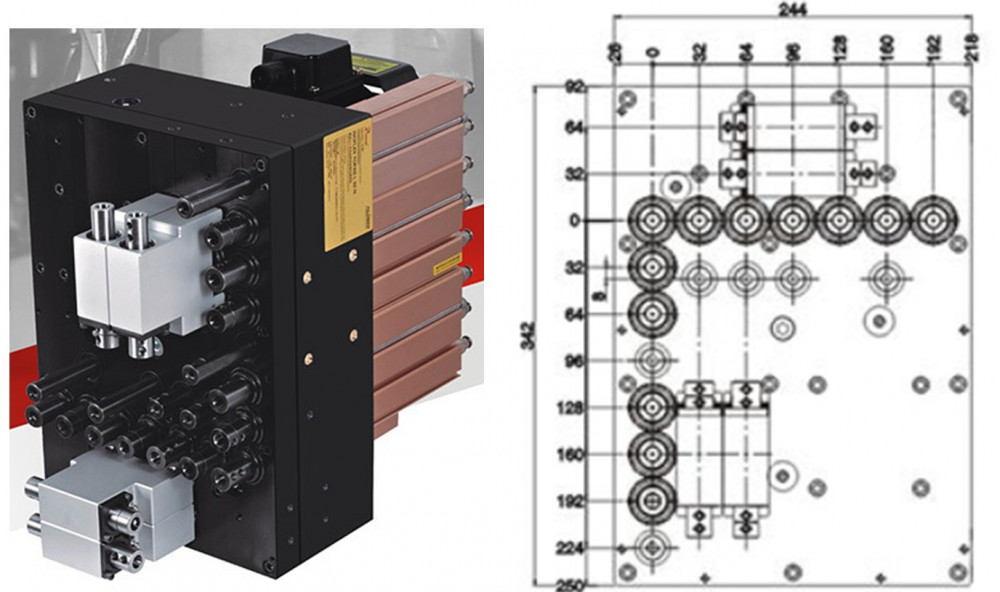
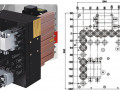
ВЕРХНЯЯ СВЕРЛИЛЬНАЯ ГОЛОВА PROTEAN (ТАЙВАНЬ):
- 12 шпинделей для сверления в пласть детали 2.2 кВт/ 3400 об/мин
- 8 (2+2; 2+2) шпинделей для сверления в торцы деталей 2.2 кВт/ 3400 об/мин
ВЕРХНИЙ ПИЛЬНЫЙ УЗЕЛ – зависит от комплектации
- пильный узел (вдоль оси X) 2.2 кВт
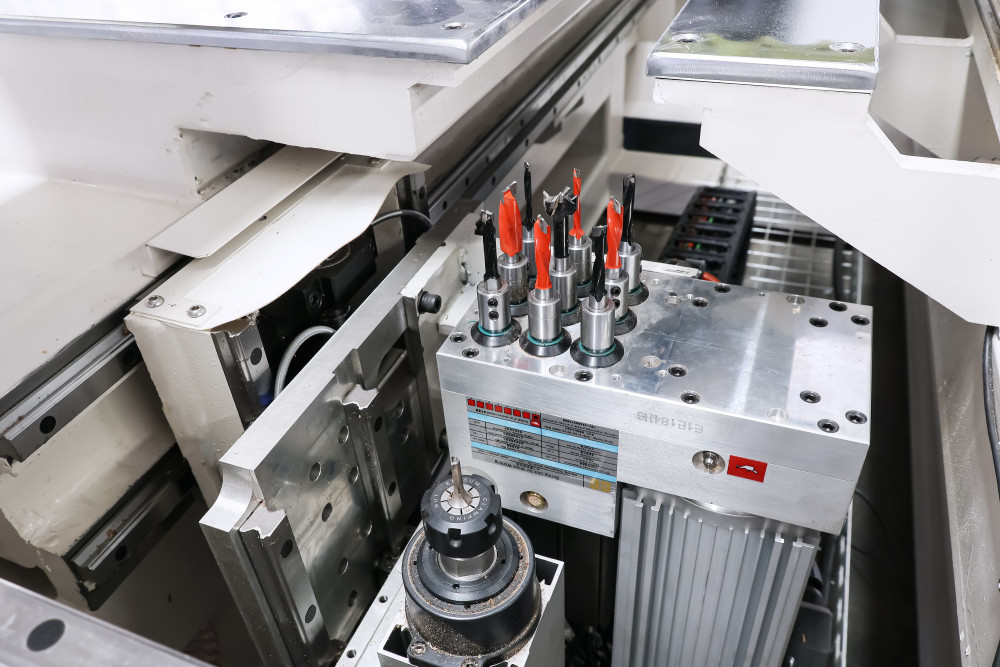
ВЕРХНИЙ ФРЕЗЕРНЫЙ УЗЕЛ – зависит от комплектации
- Мощность/частота вращения 3.5 кВт/18000 об/мин
- Смена инструмента - ручная
- Тип зажима инструмента - цанга ER 25
НИЖНЯЯ СВЕРЛИЛЬНАЯ ГОЛОВА PROTEAN (ТАЙВАНЬ):
- 9 шпинделей для сверления в пласть детали 2.2 кВт/ 3400 об/мин
НИЖНИЙ ФРЕЗЕРНЫЙ УЗЕЛ – зависит от комплектации
- Мощность/частота вращения 3.5 кВт/18000 об/мин
- Смена инструмента - ручная
- Тип зажима инструмента - цанга ER 25
КОНСТРУКТИВНЫЕ ОСОБЕННОСТИ
МАССИВНАЯ СТАНИНА
- Сварена из труб прямоугольного сечения толщиной от 8 до 18 мм
- Станина и портал проходят процедуру снятия напряжений (отжиг)
- Обработана в дробеструйной машине
- Обработка на станках ЧПУ за один установ (гарантия высокоточной подготовки всех контактных точек, для установки узлов станка)
БАЗИРОВКА ДЕТАЛИ, СЧИТЫВАНИЕ И КОНТРОЛЬ РАЗМЕРА
- Базировка детали осуществляется по пневматическому упору, расположенному на верхней сверлильной голове
- Автоматическая базировка упора в зависимости от ширины детали
- Автоматическая активация упора при запуске рабочей программы
ПНЕВМАТИЧЕСКИЕ ЗАХВАТЫ
- 2 Независимых пневматических захвата
- Обдув сжатым воздухом для очистки базовых поверхностей
- Режим работы: с возвратом детали оператору
БАЗИРОВКА ДЕТАЛИ, СЧИТЫВАНИЕ И КОНТРОЛЬ РАЗМЕРА
- Базировка детали осуществляется по пневматическому упору, расположенному на верхней сверлильной голове
- Автоматическая базировка упора в зависимости от ширины детали
- Автоматическая активация упора при запуске рабочей программы
СИСТЕМЫ ПЕРЕМЕЩЕНИЯ
- Косозубые передачи шестерня-рейка по осям «X» и «У» Lapping 25 (Тайвань)
- Линейные призматические направляющие T-WIN (Тайвань)
- Системы перемещения ШВП большого диаметра обеспечивают высокоточное перемещение по оси «Z».
- Привод систем через планетарные редукторы SHIMPO (Япония)
Шестисторонний сверлильно-присадочный центр PТ6.8-1325 технические данные
| Длина заготовки, мм. | мин. | 180 |
| макс. | 2800 | |
| Ширина заготовки, мм. | мин. | 35 |
| макс. | 1200 | |
| Толщина заготовки, мм. | мин. | 10 |
| макс. | 50 | |
| Максимальная скорость перемещения по осям (Х\У\2) | м/мин | 65\65\20 |
| Количество пневматических зажимов | шт. | 2 |
| Количество и диаметры аспирационных патрубков | мм | 1x150 |
| Общая установленная мощность | кВт | 21 |
| Габаритные размеры | мм | 3500 x 2500 x 2500 |
| Масса | кг | 3000 |